


Bagaimanakah Laminator-format Lebar Memastikan Kerataan Laminasi Dan Kualiti Ikatan?
Sep 23, 2026
Tinggalkan pesanan
Laminator-format lebar digunakan secara meluas dalam pengeluaran pengiklanan, percetakan, pembungkusan, papan tanda, output grafik dan industri lain. Ia digunakan terutamanya untuk mengikat membran pelindung, hiasan atau berfungsi pada substrat seperti kertas, polipropilena, PVC dan media cetak besar. Untuk bahan format lebar-, semakin besar kawasan lamina, semakin tinggi keperluan untuk kestabilan operasi, ketegangan bahan, tekanan laminasi dan kawalan suhu. Tetapan parameter yang tidak betul boleh menyebabkan gelembung udara, kedutan, lencongan tepi dan lekatan yang lemah dengan mudah.
Oleh itu, untuk mendapatkan kemasan laminasi yang licin dan selamat, beberapa faktor seperti penyediaan bahan, kawalan ketegangan, pelarasan tekanan, peraturan suhu, kelajuan laminasi dan ketepatan peralatan perlu dikawal secara menyeluruh.
1. Pastikan permukaan substrat licin dan bersih;
Sebelum laminating, keadaan permukaan bahan laminating mesti diperiksa. Jika terdapat habuk, minyak, lembapan atau lipatan yang ketara pada permukaan substrat, gelembung udara atau kecacatan ikatan setempat mungkin berlaku semasa proses ini.
Kertas, grafik pengiklanan dan bahan bercetak mesti dirawat terlebih dahulu untuk memastikan kelicinan dan permukaan mesti kekal kering dan bersih. Ia menggulung bahan juga penting untuk memeriksa lencong, lencong dan ketebalan tidak sekata.
Keadaan substrat yang baik ialah penggunaan laminator-format lebar untuk mencapai kelicinan.
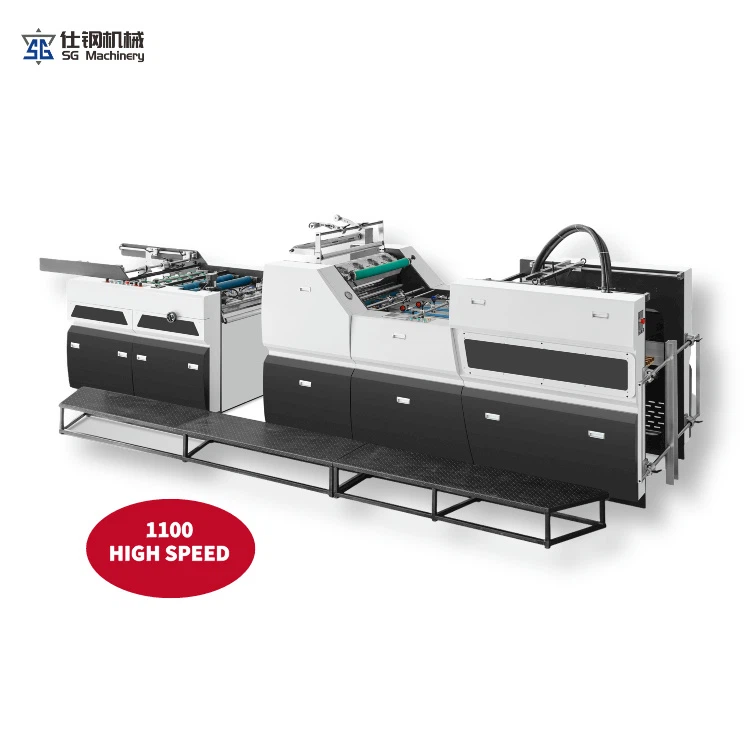
2. Ketegangan bahan kawalan yang betul
Dalam proses laminasi-format lebar, bahan biasanya disuap secara berterusan. Jika ketegangan terlalu tinggi, bahan akan meregang, berubah bentuk atau mengecut apabila ia memasuki zon laminasi; jika ketegangan terlalu rendah, bahan akan berehat, hanyut atau berkedut.
Oleh itu, ketegangan laminator mesti diselaraskan mengikut ketebalan, lebar dan sifat bahan substrat untuk memastikan bahan kekal stabil apabila ia memasuki zon laminasi.
Kawalan ketegangan amat penting untuk penggelek lebar; apabila lebar bahan meningkat, sedikit variasi dalam ketegangan diperbesarkan, akhirnya menjejaskan kerataan keseluruhan plat.
3. Pastikan tekanan penggelek laminasi seragam.
Roller laminasi bertanggungjawab untuk menekan filem dan substrat bersama-sama, dan keseragaman tekanan secara langsung mempengaruhi kualiti ikatan. Jika tekanan pada kedua-dua belah dram berlamina tidak seragam, bahan mungkin kelihatan berkedut menyerong atau gelembung udara semasa digunakan, dengan satu sisi bahan terikat dengan baik dan satu lagi tidak terikat dengan baik.
Oleh itu, mesin lebar mesti mengekalkan paralelisme roll yang baik, dan mengikut ketebalan bahan dan keperluan pelarasan tekanan plat. Tekanan tidak perlu lebih besar daripada yang baik, tekanan mestilah cukup tinggi untuk memastikan lekatan yang betul, sambil mengelakkan masalah lekukan atau ubah bentuk bahan.
4. Kawalan suhu laminasi yang betul.
Dalam proses laminasi haba, suhu secara langsung mempengaruhi kecairan dan kualiti ikatan lapisan pelekat.
Jika suhu terlalu rendah, lapisan pelekat mungkin tidak diaktifkan sepenuhnya, mengakibatkan ikatan lemah antara filem dan substrat. Sebaliknya, jika suhu terlalu tinggi, filem akan berubah bentuk atau mengecut, malah merosakkan substrat.
Oleh itu, pengendali mesti menetapkan suhu operasi yang sesuai mengikut bahan filem, substrat dan jenis pelekat tertentu.
Selain itu, zon pemanasan mesin komposit-jalur luas hendaklah diagihkan secara sama rata. Perbezaan suhu yang berbeza lebar boleh menyebabkan kualiti ikatan yang tidak konsisten di kawasan yang berbeza.
5. Kawal kelajuan laminasi
Kelajuan pelapis juga mempengaruhi hasil akhir.
Jika peralatan berjalan terlalu cepat, masa tinggal bahan dalam zon lamina mungkin dikurangkan, yang boleh menyebabkan pemanasan atau tekanan yang tidak mencukupi. Jika kelajuan terlalu perlahan dan bahan terdedah kepada suhu tinggi untuk jangka masa yang lama, kecekapan pengeluaran boleh terjejas.
Dalam pengeluaran praktikal, pelarasan harus dibuat berdasarkan gabungan parameter --seperti bahan filem nipis, substrat, suhu dan tekanan --bukannya hanya mengejar kelajuan laminasi yang lebih tinggi.
Kelajuan operasi yang stabil membantu meminimumkan turun naik bahan dan memastikan proses laminasi.
6. Kurangkan ketidaksejajaran dan kedutan melintang
Bahan format lebar terdedah kepada kehelan semasa pengangkutan berterusan. Jika bahan menyimpang dari laluan yang betul, kedudukan laminasi mungkin beralih, yang boleh menyebabkan kedutan pepenjuru.
Oleh itu,-mesin laminating format lebar biasanya memerlukan mekanisme panduan dan panduan web-yang boleh dipercayai untuk mengekalkan laluan yang betul antara substrat dan filem.
Selain itu, ketepatan pemasangan unwinding, guide roll dan laminating roller juga akan menjejaskan pergerakan bahan. Mengekalkan keselarian yang baik antara penggelek mesin membantu mengurangkan pergerakan sisi bahan semasa pengangkutan. Pilih Filem Laminating Serasi dan substrat
Tidak semua laminasi serasi dengan parameter laminasi yang sama.
Jenis filem pelindung yang berbeza, seperti PET, PVC dan PP, berbeza dalam ketebalan, fleksibiliti, sifat permukaan dan lekatan. Begitu juga, sifat permukaan pelbagai stok kertas, bahan pengiklanan dan substrat plastik berbeza-beza.
Oleh itu, apabila memilih -mesin laminating format lebar, adalah penting untuk memastikan peralatan sepadan dengan filem dan substrat tertentu yang digunakan dan suhu, tekanan, kelajuan dan ketegangan dilaraskan mengikut ciri bahan.
Ujian sampel sebelum pengeluaran penuh membantu mengenal pasti isu keserasian bahan lebih awal.
8. Pastikan Roller Laminating dan peralatan bersih
Jika pelekat, habuk atau kekotoran lain melekat pada permukaan penggelek laminating, ia secara langsung menjejaskan kualiti ikatan antara substrat dan filem.
Sebagai contoh, zarah pada permukaan dram boleh menghasilkan benjolan tempatan dalam produk siap, dan sisa pelekat boleh menyebabkan ketidakteraturan permukaan.
Akibatnya, mesin pelapis berformat-luas memerlukan pembersihan berkala penggelek berlamina, penekan rel pemandu dan komponen pengangkutan mengikut garis panduan operasi, serta menyemak kehausan atau kerosakan pada permukaan penekan.
9. Parameter Optimum ditentukan melalui ujian sampel
Tiada set parameter laminasi biasa digunakan untuk semua bahan dan produk.
Substrat dan filem sebenar hendaklah diuji sebelum-pengeluaran skala penuh bermula. Dengan melihat kerataan, lekatan dan kejelasan produk berlamina-dan menyemak kecacatan seperti gelembung udara atau kedutan-pengendali boleh-menala suhu, tekanan, ketegangan dan kelajuan.
Tentukan parameter proses yang stabil sebelum pengeluaran besar-besaran untuk meminimumkan sisa bahan dan meningkatkan kecekapan pengeluaran keseluruhan.
Kesimpulan:
Mencapai kerataan dan kualiti ikatan yang sangat baik dalam laminasi-format lebar tidak bergantung pada satu komponen, tetapi pada sinergi antara ketepatan peralatan, keadaan bahan dan parameter proses. Kualiti akhir lamina adalah penting untuk kebersihan dan meratakan substrat, kestabilan ketegangan, keseragaman tekanan penggelek, ketepatan kawalan suhu dan kelajuan operasi yang betul.
Selain daripada lebar maksimum dan kelajuan lebar-mesin lipat mesin laminating, tumpuan harus diberikan pada kawalan ketegangan, pelarasan tekanan, peraturan suhu, keupayaan panduan web dan kestabilan keseluruhan peralatan. Untuk bahan filem nipis atau substrat profesional, anda disyorkan agar menggunakan bahan sebenar untuk ujian sampel sebelum membeli untuk memilih-format laminator lebar yang paling sesuai dengan keperluan pengeluaran khusus anda.